


- Consegna veloce
- Garanzia di qualità
- Servizio clienti 24 ore su 24, 7 giorni su 7
introduzione al prodotto
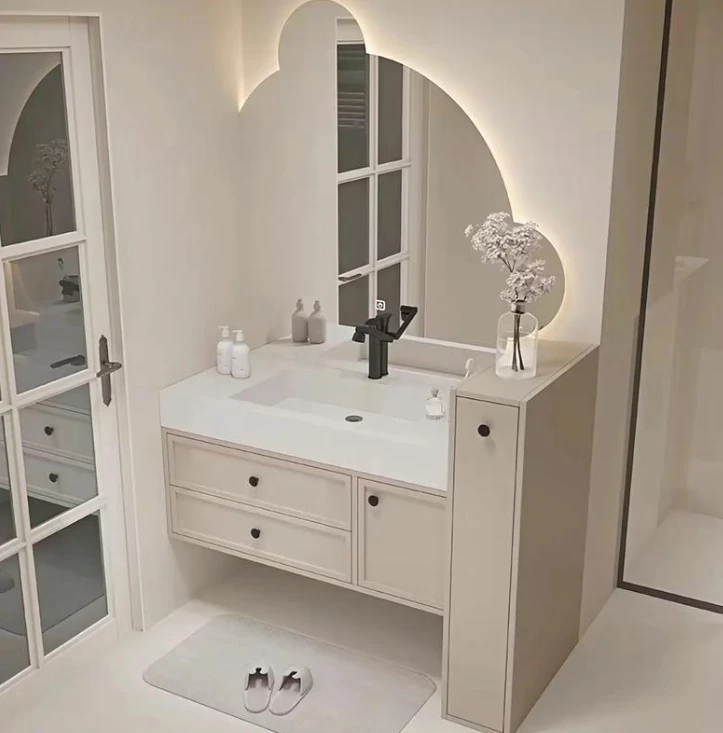
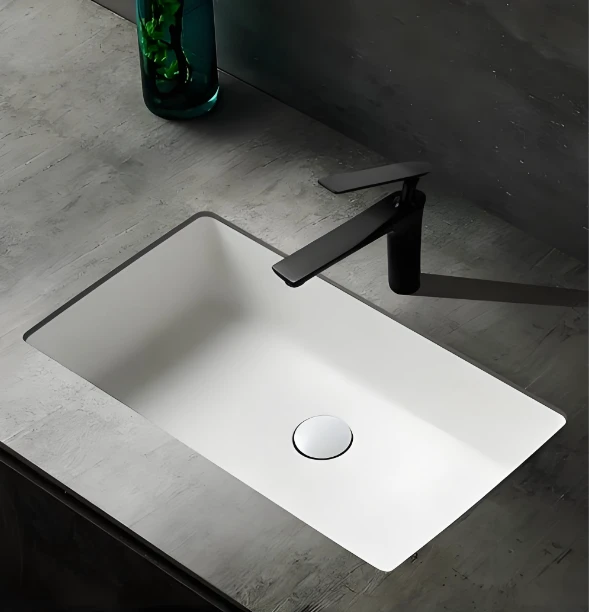
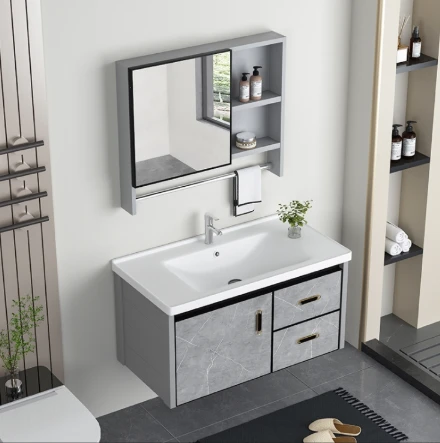
I lavabi in melamina, con le loro eccezionali proprietà come resistenza all'usura, resistenza alle alte-temperature e facilità di pulizia, sono ampiamente utilizzati nei bagni domestici, nei progetti alberghieri, nelle strutture pubbliche e in altri campi. La precisione della qualità e l'efficienza produttiva dei lavabi in melamina sono determinate fondamentalmente dalla razionalità del design dello stampo, dall'accuratezza della produzione e dall'adattabilità del processo. Questo articolo analizzerà in modo completo lo stampo del lavabo in melamina dalle dimensioni della comprensione di base, della struttura centrale, del processo di produzione, dei punti tecnici chiave e della manutenzione.www.jiutaimould.net
I. Comprensione di base e funzione principale dello stampo per lavabo in melamina
1.1 Definizione e caratteristiche di adattabilità
Lo stampo per lavabo in melamina è uno stampo specializzato su misura-realizzato per la modellatura della resina melaminica (resina melaminica formaldeide), appartenente alla categoria della plastica termoindurente
stampi. Rispetto agli stampi in plastica termoplastica, deve adattarsi con precisione alle-caratteristiche di reticolazione e indurimento della resina melamminica in condizioni di alta-temperatura e alta-pressione, garantendo che il bacino abbia precisione dimensionale stabile, struttura superficiale fine e proprietà meccaniche affidabili dopo la modellatura.
1.2 Funzione principale
La funzione principale dello stampo per lavabo in melammina è concentrata in tre aspetti: in primo luogo, funge da punto di riferimento per la formatura, replicando con precisione il contorno, il diametro del foro e la curvatura della superficie del lavabo attraverso la cavità dello stampo per garantire coerenza nella produzione di massa. In secondo luogo, svolge un ruolo nell'adattamento del processo, richiedendo un'eccellente conduttività termica e resistenza alla pressione per adattarsi al processo di formatura con pressatura a caldo-e ottenere la completa indurimento della resina melamminica. In terzo luogo, garantisce efficienza, con una progettazione scientifica della struttura dello stampo che semplifica il processo di sformatura, accorcia il ciclo di produzione e migliora l'efficienza della produzione di massa.
II. Componenti strutturali principali dello stampo per lavabo in melamina
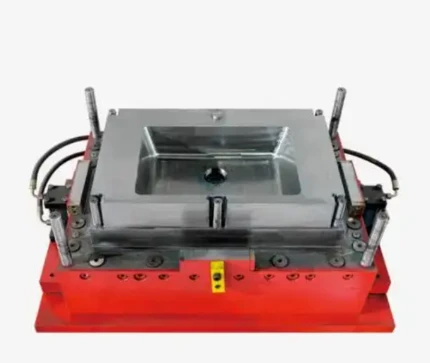
Il design strutturale dello stampo del bacino in melammina deve essere personalizzato in base alla complessità della forma del bacino, ai parametri del processo di formatura e alle caratteristiche delle apparecchiature di produzione. La struttura centrale comprende principalmente le seguenti parti chiave:
2.1 Cavità e nucleo
La cavità e l'anima sono i componenti funzionali principali dello stampo e insieme formano la cavità di forma della vasca in melammina. La cavità corrisponde alla sagomatura della superficie esterna del lavabo, mentre l'anima corrisponde alla sagomatura della superficie interna. La precisione di lavorazione di entrambi determina direttamente il livello di tolleranza dimensionale e la qualità superficiale del bacino. Per i lavabi con fori di troppopieno e fori di installazione, lo stampo deve integrare strutture di punzoni o matrici dedicate nelle posizioni corrispondenti della cavità e del nucleo. Per garantire una struttura superficiale fine del bacino dopo la modellatura, le superfici della cavità e del nucleo solitamente devono essere sottoposte a lucidatura di precisione, con una precisione di rugosità superficiale di Ra 0,8μm o superiore.
2.2 Sistema di guida e posizionamento
A causa dell'elevato-carico di pressione di 15-30 MPa durante il processo di formatura della melammina, è necessario dotare un sistema di guida e posizionamento ad alta precisione per evitare il disallineamento della cavità e del nucleo durante la chiusura dello stampo, che potrebbe portare alla rottamazione del prodotto. Questo sistema è costituito principalmente da perni di guida, manicotti di guida e perni di posizionamento. I perni di guida e i manicotti di guida adottano un grado di precisione di adattamento con gioco H7/f6 per garantire una chiusura regolare dello stampo e un posizionamento preciso, garantendo l'uniformità dello spessore della parete del bacino secondo i requisiti di progettazione.
2.3 Sistema di riscaldamento e controllo della temperatura
La polimerizzazione completa della resina melamminica deve essere completata entro un intervallo di temperatura specifico di 150-180 gradi, rendendo il sistema di riscaldamento e controllo della temperatura un'unità funzionale chiave dello stampo. Il metodo di riscaldamento tradizionale consiste nell'aprire canali di riscaldamento dedicati nel corpo dello stampo, ottenendo un riscaldamento uniforme passando attraverso l'olio diatermico o incorporando tubi di riscaldamento elettrici. Allo stesso tempo, lo stampo deve essere dotato di sensori di temperatura multi-punto e strumenti di controllo della temperatura ad alta- precisione per ottenere un controllo preciso a circuito chiuso della temperatura in diverse aree della cavità, evitando difetti di qualità come polimerizzazione incompleta, bolle superficiali e crepe strutturali dovute a temperature locali irregolari.
2.4 Sistema di sformatura
Dopo l'indurimento, la resina melamminica ha una certa adesione alla superficie dello stampo. Un design scientifico del sistema di sformatura garantisce che il prodotto possa essere rimosso senza problemi senza danneggiare la qualità della superficie. Il sistema di sformatura è composto principalmente da perni di espulsione, tubi di espulsione e piastre di sformatura. La disposizione dei perni di espulsione deve essere ottimizzata in base alle caratteristiche della forma della vasca. Per cavità profonde o bacini con superfici curve complesse, dovrebbe essere adottato un design che combini una serie di perni di espulsione e una pendenza di sformatura (solitamente 1-3 gradi). La distribuzione dei perni di espulsione dovrebbe garantire un'applicazione uniforme della forza per prevenire la deformazione locale del prodotto durante la sformatura. Alcuni stampi ad alta precisione sono inoltre dotati di meccanismi di sformatura ausiliari pneumatici per migliorare ulteriormente l'efficienza di sformatura e l'integrità del prodotto.
2.5 Sistema di scarico
Durante il processo di stampaggio della melammina, se l'aria all'interno della cavità e le sostanze volatili in traccia prodotte dalla reazione di indurimento della resina non possono essere scaricate in tempo, si verificheranno bolle superficiali e carenze locali di materiale nel prodotto. Pertanto lo stampo deve essere progettato con un efficiente sistema di aspirazione. Di solito, le scanalature di scarico sono posizionate sulla superficie di divisione della cavità, sul bordo del nucleo e sull'angolo di strutture complesse. La larghezza della scanalatura è controllata a 0,02-0,05 mm e la profondità è impostata a 0,5-1 mm. Ciò può garantire uno scarico regolare del gas e prevenire efficacemente il traboccamento della resina e la formazione di bave.
III. Processo di produzione e flusso di stampi per lavabo in melamina
La produzione di stampi per lavabo in melammina presenta requisiti estremamente elevati in termini di precisione di lavorazione, resistenza strutturale e resistenza all'usura superficiale. Deve seguire rigorosamente flussi di processo standardizzati. Il processo produttivo principale comprende principalmente le seguenti fasi chiave:
3.1 Progettazione dello stampo
La progettazione è la fase principale di pre-produzione. Deve essere eseguito in modo completo sulla base del modello 3D del bacino, dei parametri del processo di stampaggio e delle specifiche dell'attrezzatura. Innanzitutto, viene costruito un modello solido 3D dello stampo utilizzando software di progettazione 3D professionali come UG e Pro/E, definendo con precisione i parametri dimensionali e le forme superficiali della cavità e del nucleo. In secondo luogo, viene completata la disposizione strutturale dei sistemi di guida e posizionamento, riscaldamento e controllo della temperatura, sformatura e scarico. Infine, viene condotta l'analisi di simulazione CAE. Attraverso il software di analisi del flusso dello stampo, viene simulato l'intero processo di riempimento della resina e indurimento nella cavità per prevedere e ottimizzare in anticipo potenziali problemi come riempimento insufficiente, bolle residue e deformazione della deformazione.
3.2 Selezione del materiale dello stampo
La selezione dei materiali dello stampo determina direttamente la durata e la stabilità della qualità dello stampaggio. Per le condizioni di alta-temperatura e alta-pressione dello stampaggio della melamina, sono preferiti acciai legati ad alta-resistenza e alta-usura-resistente come gli acciai pretemprati P20 e 718H pre-per la cavità e il nucleo. Questi acciai, dopo il trattamento di pre-tempra, hanno una durezza di HRC28-35 e possiedono eccellenti proprietà di taglio e lucidatura a specchio. Per stampi con elevati volumi di produzione o elevate esigenze di precisione possono essere utilizzati acciai da bonifica come H13 e S136. Dopo il trattamento di tempra, la loro durezza aumenta fino a HRC45-50, migliorando significativamente la resistenza all'usura e la durata dello stampo. Altri componenti strutturali dello stampo, come perni e manicotti di guida, sono generalmente realizzati in acciaio per cuscinetti SUJ2 o acciaio strutturale legato 45# per garantire che soddisfino i requisiti di robustezza e resistenza all'usura.
3.3 Lavorazioni meccaniche
La lavorazione meccanica è la fase fondamentale per ottenere la precisione dello stampo e comprende principalmente le seguenti procedure:
Lavorazione di fresatura:Le fresatrici CNC ad alta-precisione vengono utilizzate per eseguire lavorazioni di sgrossatura e semi-finitura sui pezzi grezzi dello stampo, rimuovendo rapidamente il materiale in eccesso e formando inizialmente la cavità, il nucleo e altri profili strutturali. La precisione di lavorazione può essere controllata entro ±0,05 mm.
Elaborazione della macinazione:Il trattamento di rettifica di precisione viene eseguito su componenti chiave come la superficie dello stampo, i perni di guida e i manicotti di guida per migliorare la ruvidità della superficie e la precisione dimensionale. La planarità può essere controllata entro 0,02 mm/m.
Lavorazione con elettroerosione (EDM):Per superfici curve complesse, cavità profonde, fessure strette e altre aree difficili da lavorare mediante fresatura nelle cavità dello stampo, viene adottata la tecnologia di lavorazione con elettroerosione. La forma richiesta viene ottenuta scaricando e corrodendo il pezzo con un elettrodo. La precisione di lavorazione può raggiungere ±0,01 mm e la rugosità superficiale è Ra1,6μm.
Elettroerosione a filo (WEDM):Viene utilizzato per l'elaborazione di posizioni e contorni dei fori ad alta-precisione come superfici di divisione dello stampo, fori per estrattori e fori di posizionamento. La precisione di lavorazione può raggiungere ±0,005 mm, garantendo che la precisione di assemblaggio di ciascun componente dello stampo soddisfi i requisiti.
3.4 Trattamento superficiale
Il trattamento superficiale può migliorare la resistenza all'usura, la resistenza alla corrosione e le prestazioni di sformatura degli stampi. I processi comuni includono:
Trattamento di lucidatura:Viene eseguito un processo di lucidatura graduale sulla superficie della cavità e del nucleo, dalla lucidatura grossolana (Ra 3,2 μm) alla lucidatura semi-fine (Ra 1,6 μm) e poi alla lucidatura fine (Ra 0,8 μm e superiore), garantendo che la superficie del lavabo formato sia liscia e priva di difetti.
Trattamento di nitrurazione:La superficie dello stampo viene sottoposta a trattamento di nitrurazione gassosa per formare un denso strato nitrurato dello spessore di 5-10 μm. La durezza superficiale può raggiungere HV800-1000, migliorando significativamente la resistenza all'usura e alla corrosione della superficie dello stampo e prolungandone la durata.
Rivestimento sformabile:Alcuni stampi ad alta-precisione vengono spruzzati con rivestimenti di sformatura resistenti alle alte-temperature come Teflon sulla superficie della cavità per ridurre l'adesione tra la resina melamminica e la superficie dello stampo, migliorando la scorrevolezza della sformatura e l'integrità della superficie del prodotto.
3.5 Assemblaggio e debug
Una volta completata la lavorazione di ciascun componente dello stampo, è necessario eseguire precise procedure di assemblaggio e debugging dello stampo di prova. Durante la fase di assemblaggio, i sistemi di guida e posizionamento, sformatura, riscaldamento e altri sistemi devono essere assemblati rigorosamente in conformità con i disegni di progetto per garantire che le distanze di adattamento tra i componenti siano ragionevoli e le azioni siano fluide. Durante la fase di debug, lo stampo dovrebbe essere installato sull'attrezzatura per la formatura della melammina e l'effetto della formatura dovrebbe essere verificato attraverso una produzione di prova su piccola-scala. L'ispezione dovrebbe concentrarsi su indicatori chiave come l'accuratezza delle dimensioni del prodotto, la qualità della superficie e la levigatezza della sformatura. È necessario apportare modifiche mirate per eventuali problemi identificati, come la correzione delle dimensioni della cavità, l'ottimizzazione delle curve della temperatura di riscaldamento e la regolazione della disposizione degli estrattori, fino a quando non sarà possibile produrre in modo stabile prodotti qualificati.
4. Punti tecnici chiave dello stampo per lavabo in melamina
4.1 Tecnologia di controllo di precisione
I lavabi in melamina hanno severi requisiti di precisione dimensionale, soprattutto per le parti critiche come i fori di installazione e la superficie per l'incollaggio. La tolleranza deve essere controllata entro ±0,1 mm. Per ottenere una formatura ad alta-precisione, il processo di produzione dello stampo dovrebbe implementare il-controllo completo della precisione del processo: nella fase di progettazione, la simulazione CAE viene utilizzata per ottimizzare la struttura dello stampo e prevedere e ridurre la deformazione della formatura; nella fase di lavorazione, vengono utilizzate apparecchiature CNC ad alta-precisione in combinazione con strumenti quali interferometri laser e strumenti ballbar per monitorare la precisione della lavorazione in tempo reale; nella fase di assemblaggio, uno strumento di misurazione a tre-coordinate viene utilizzato per un'ispezione di precisione a-gamma completa per garantire giochi di adattamento uniformi e stabili tra la cavità e il nucleo.
4.2 Tecnologia di uniformità del controllo della temperatura
Il controllo uniforme della temperatura è un elemento fondamentale per garantire la qualità di polimerizzazione dei lavabi in melammina. Temperature locali eccessivamente elevate possono portare a una polimerizzazione eccessiva-e alla fragilità della resina, mentre temperature eccessivamente basse possono provocare una polimerizzazione incompleta e comprometterne la resistenza. Per ottenere un controllo uniforme della temperatura, il design dello stampo adotta una disposizione simmetrica dei canali di riscaldamento per garantire una distribuzione uniforme del calore in tutte le aree della cavità; i tubi di riscaldamento elettrico ad alta-precisione vengono utilizzati in combinazione con sensori di temperatura multi-punto per costruire un sistema di controllo della temperatura-a circuito chiuso; e uno strato isolante è posizionato sulla connessione tra lo stampo e l'attrezzatura per ridurre la perdita di conduzione del calore e migliorare l'efficienza e la stabilità del controllo della temperatura.
4.3 Tecnologia di adattamento di forme complesse
Per i lavabi in melamina personalizzati con forme irregolari, cavità profonde e motivi in rilievo, lo stampo deve avere efficienti capacità di adattamento della forma. Per le strutture a cavità profonda, l'angolo di sformo del nucleo (tipicamente 1-3 gradi) è ottimizzato e viene adottato un design di transizione ad arco circolare per evitare graffi da sformatura; per le superfici curve complesse, viene utilizzata la tecnologia di fresatura a cinque-assi per garantire la levigatezza e la precisione della superficie della cavità; per i motivi in rilievo, viene utilizzata la lavorazione con elettroerosione ad alta precisione o la tecnologia di incisione laser per replicare i dettagli e, allo stesso tempo, micro fessure di scarico sono posizionate sui bordi delle rientranze del modello per evitare carenza di materiale durante la formatura.

5. Manutenzione e durata dello stampo per lavabo in melamina
5.1 Manutenzione e cura quotidiana
La manutenzione e la cura scientifica possono prolungare significativamente la durata dello stampo. La manutenzione quotidiana dovrebbe concentrarsi sui seguenti punti chiave:
Pulizia e manutenzione:Dopo ogni ciclo produttivo, la resina residua sulla superficie della cavità e del nucleo deve essere prontamente rimossa. Utilizzare un detergente neutro dedicato in combinazione con un panno morbido per pulire per evitare che la resina si indurisca e comprometta la qualità dello stampaggio successivo.
Lubrificazione e manutenzione:Applicare regolarmente olio lubrificante resistente alle alte-temperature alle parti mobili come colonne di guida, manicotti di guida e perni di espulsione per garantire un movimento regolare e ridurre il tasso di usura.
Ispezione del sistema di controllo della temperatura:Verificare regolarmente la precisione di funzionamento dei tubi riscaldanti e dei sensori di temperatura per garantire la precisione e l'affidabilità del sistema di controllo della temperatura. Sostituire tempestivamente eventuali componenti danneggiati.
Ispezione di precisione:Dopo ogni 50.000-100.000 cicli di produzione dello stampo, le dimensioni chiave dello stampo vengono ispezionate utilizzando uno strumento di misura a tre-coordinate. Se viene rilevata usura o deformazione della cavità, è necessario adottare misure di riparazione tempestive.
5.2 Fattori che influenzano la durata di servizio
La normale durata di servizio degli stampi per lavabo in melammina è in genere compresa tra 500.000 e 1.000.000 di modanature. La durata di vita specifica è influenzata dai seguenti fattori chiave:
Materiale dello stampo:L'uso di acciaio ad alta-resistenza ed elevata-usura-resistente (come H13, S136) per gli stampi può aumentarne la durata di oltre il 50% rispetto agli stampi realizzati in acciaio comune.
Precisione costruttiva:La lavorazione e l'assemblaggio ad alta-precisione possono ridurre l'usura durante l'uso degli stampi e prolungarne la durata.
Condizioni operative:Se la temperatura di formatura supera l'intervallo standard, la pressione fluttua troppo o viene eseguita una produzione continua ad alta-intensità, ciò accelererà la fatica e l'invecchiamento dello stampo.
Manutenzione e cura:Gli stampi sottoposti a regolare manutenzione in conformità agli standard possono prolungare la loro durata di oltre il 30%, garantendo allo stesso tempo la stabilità della qualità dello stampaggio.
VI. Conclusione
Lo stampo per lavabo in melamina, in quanto attrezzatura principale nella produzione di lavabi, determina direttamente la qualità del prodotto e l'efficienza produttiva attraverso il livello di progettazione, la precisione della produzione e la qualità della manutenzione. Con l'evoluzione del mercato dei lavabi in melamina verso la personalizzazione, l'alta precisione e la lunga durata, l'industria degli stampi deve continuamente rivoluzionare le tecnologie chiave, come l'applicazione di nuovi materiali per stampi ad alta-resistenza, lo sviluppo di sistemi di controllo della temperatura intelligenti e la profonda integrazione dell'elaborazione del collegamento a cinque assi e della simulazione CAE. Allo stesso tempo, è necessario rafforzare la gestione raffinata della manutenzione degli stampi per fornire un supporto fondamentale per lo sviluppo di alta-qualità del settore dei lavabi in melammina.
Etichetta sexy: stampi per lavabo in melamina, produttori di stampi per lavabo in melamina in Cina, fabbrica, muffa per prodotti per la pesca, muffa per prodotti repellenti per insetti, muffa per laser, muffa per dispositivi medici, muffa per prodotti Pilates, muffa per strumenti


